


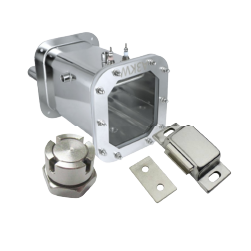
¿Qué es un horno de curado (y qué es lo que realmente hace que se cure)?
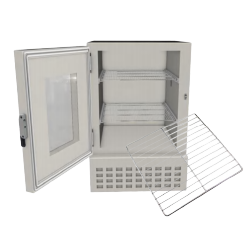
Un horno de curado es un equipo de tratamiento térmico que aplica calor controlado para iniciar una reacción química —como la polimerización, la reticulación o la evaporación de disolventes— con el fin de que un recubrimiento, un adhesivo o un material compuesto alcance su resistencia final. Las líneas de recubrimiento en polvo los utilizan para fusionar y endurecer la película de polvo; los talleres de materiales compuestos, para curar resinas y prepregs; y las líneas de pintura, para hornear recubrimientos a base de disolventes y obtener así un acabado duradero.
Hay dos aspectos que diferencian un horno de curado industrial de un horno de cocina: la precisión del control de la temperatura y la uniformidad con la que el calor se distribuye por la cámara. Por eso, las unidades industriales se describen en función de sus especificaciones de uniformidad y perfiles de curado, y no por los ajustes del dial. Y dado que el proceso depende de mantener un intervalo de temperatura durante un tiempo determinado, cualquier factor que permita que se escape el calor o que contamine la atmósfera interior supone un problema para el proceso, no solo un inconveniente.
Una aclaración antes de continuar: el término «horno de curado» también se utiliza para referirse a las cámaras de curado de alimentos, las unidades de curado DTF (direct-to-film) y los hornos de curado a presión para semiconductores. Se trata de máquinas diferentes con principios físicos distintos. Este artículo trata sobre los hornos de curado industriales, concretamente los hornos de lotes con puertas que procesan piezas recubiertas y unidas, y sobre la parte de estos que recibe menos atención y causa más problemas: la puerta.
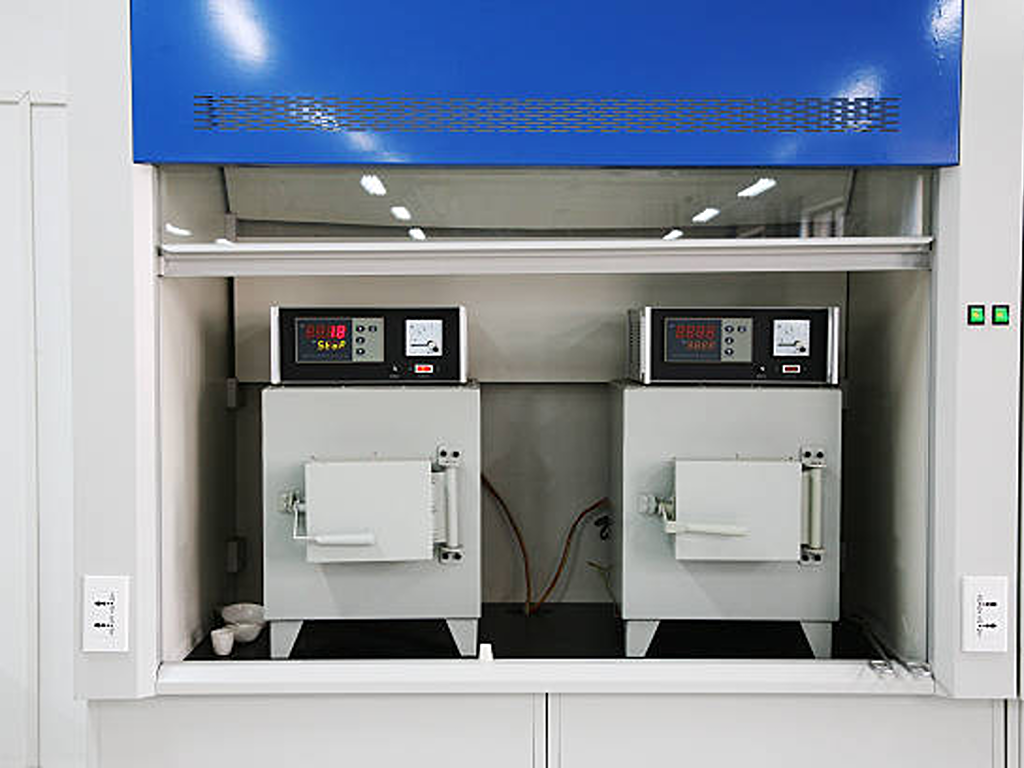
Tipos de hornos de curado: dónde se encuentran los herrajes de la puerta
Los hornos de curado se dividen en dos grandes familias: los hornos de lotes y los hornos continuos.
Los hornos de lotes son cajas. Se introducen las piezas, se cierra la puerta, la cámara alcanza la temperatura adecuada y el lote se cura siguiendo un programa fijo. Los hornos de lotes de acceso directo y los hornos de armario son los tipos más comunes. En los hornos continuos, las piezas se desplazan a través de una cinta transportadora, por lo que, en lugar de una puerta sellada, utilizan aberturas de entrada y salida con cortinas o vestíbulos.
Esta diferencia es relevante para este artículo porque los herrajes de las puertas pertenecen casi en su totalidad a la familia de los hornos de lotes. La puerta de un horno de lotes es su interfaz de sellado: el único límite móvil entre la cámara climatizada y la planta de producción. En un horno de cinta transportadora, la retención del calor en las aberturas se gestiona mediante cortinas aislantes, no mediante herrajes; el problema de ingeniería es completamente diferente. Por lo tanto, cuando a partir de ahora hablemos de cierres, bisagras y juntas de puertas, nos referiremos a hornos de carga y hornos de acceso, en los que una puerta pesada (a menudo de más de 100 kg con su marco y aislamiento) debe sellar de forma fiable ciclo tras ciclo a las temperaturas de proceso.
La puerta es un sistema hermético: la presión aumenta en su interior
Por qué la puerta de un horno debe sellar bien
La puerta de un horno tiene una única función: mantener la cámara dentro de su perfil de curado. Si la junta falla, el calor se escapa, la cámara no puede mantener su rango de temperatura y las piezas se curan de forma desigual, lo que se traduce en puntos blandos en el acabado de pintura en polvo, líneas de adhesivo sin curar del todo o materiales compuestos deformados. Peor aún que el curado desigual es lo que se escapa: los vapores de disolventes de las líneas de pintura y recubrimiento son inflamables y tóxicos, y una puerta que deja pasar el aire libera esos vapores en la zona de trabajo.
No se trata de una preocupación teórica. En un foro sobre recubrimientos en polvo, otros operadores aconsejaron a el propietario de un taller —que intentaba reparar una puerta de horno con fugas utilizando sellador RTV resistente a altas temperaturas— que dejara de hacerlo: los ciclos térmicos repetidos y los vapores de curado degradan la silicona, y el parche falla a mitad de temporada. El fallo de la junta de la puerta es tan habitual que los distribuidores de recambios cuentan con categorías completas dedicadas a los cierres de las puertas de horno. La puerta es lo primero que hay que comprobar cuando la calidad del curado se ve afectada.
Un fallo en las juntas no es solo un problema estético. El calor se escapa, la calidad del curado varía y los vapores de disolvente se filtran en la zona de trabajo: comprueba primero la puerta cuando la calidad varíe.
Los sistemas herméticos generan presión
Esto es lo que sorprende a la mayoría de la gente: cuanto mejor se sella un horno de curado, mayor es la presión que se genera en su interior. Una cámara sellada llena de aire caliente y gases de proceso es un recipiente a presión en miniatura.
La presión se acumula procedente de varias fuentes a la vez. Los vapores de disolventes y la humedad que se evaporan de las piezas aumentan el volumen de gas. La propia atmósfera de la cámara se expande a medida que sube la temperatura; un aumento de 200 °C por encima de la temperatura ambiente expande un volumen fijo de aire en aproximadamente dos tercios. Y la propia ventilación del horno solo elimina una parte de ese volumen; el resto permanece confinado en el interior. Luego, al final del ciclo, la fase de enfriamiento invierte todo el problema: la cámara se contrae y crea un vacío, lo que puede deformar los paneles de la puerta hacia dentro si los herrajes no permiten que la puerta libere esa presión.
Por eso, los hornos industriales fabricados según normas de seguridad contra incendios y explosiones, como la NFPA 86, se diseñan teniendo como requisitos fundamentales la descarga de explosiones y el control de la presión; y por eso los herrajes de la puerta de un horno de curado moderno son un componente de seguridad, y no un tirador decorativo. Cuanto más hermético sea el sellado, mayor será la presión y más precisión deberá tener el mecanismo de liberación. Esa frase resume todo el argumento del resto del artículo.
Cuanto más hermético sea el cierre, cuanto mayor sea la presión, y cuanto mayor sea la precisión, más preciso deberá ser el funcionamiento del mecanismo de liberación.
Tres señales de que los herrajes de tu puerta están desequilibrados
Si tienes o te encargas del mantenimiento de un horno de lotes, hay tres indicios que te indican que el equilibrio entre la presión y el sellado se ha alterado:
- La puerta se abomba o las bisagras se hunden. Una deformación visible cuando la cámara está caliente indica que la presión está ejerciendo carga sobre la estructura de la puerta.
- La puerta «se hincha» cuando la abres un poco. Se trata de una descarga de aire comprimido de la cámara, lo que significa que la presión está aumentando por encima del punto de liberación previsto del pestillo.
- La junta de sellado está dura, agrietada o aplastada. Una junta endurecida no se puede comprimir, por lo que el pestillo tiene que ejercer más fuerza para conseguir el mismo sellado, lo que provoca un desgaste más rápido de ambas piezas.
Cada uno de estos aspectos se puede comprobar en cuestión de minutos y te indica exactamente qué parte del sistema está fallando, antes de que se convierta en un lote defectuoso o en un incidente de seguridad.
Elección de cierres de liberación por presión: mecanismos y fuerza de liberación
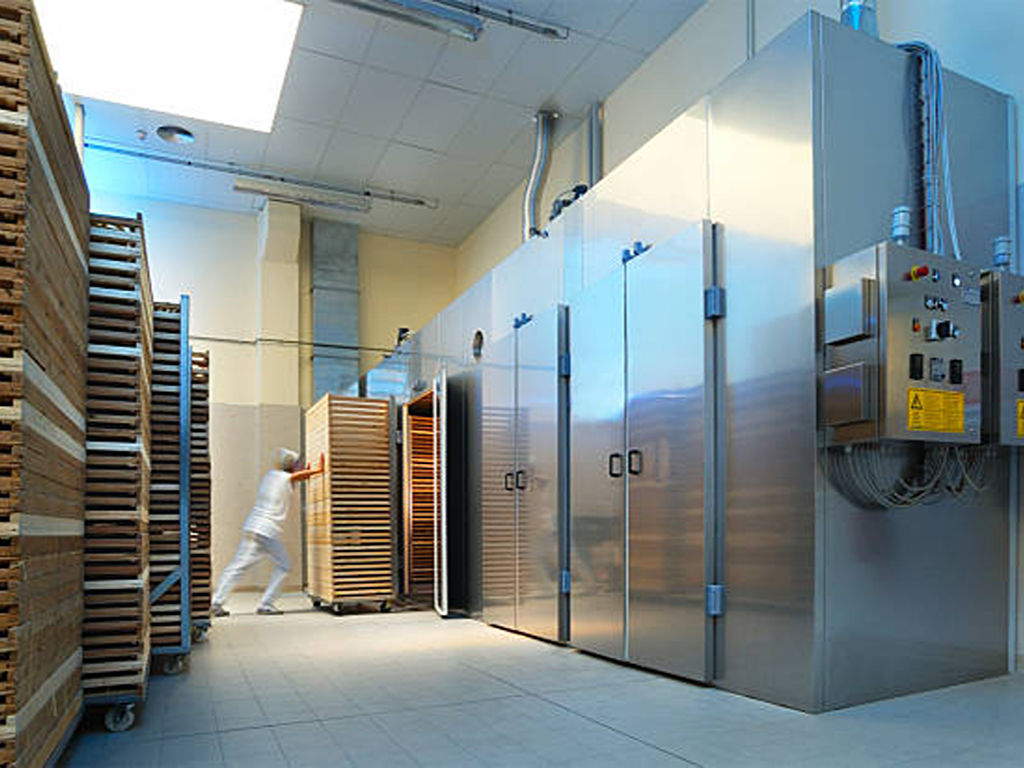
Tres mecanismos de enclavamiento, tres lógicas de activación
Los resultados de la búsqueda de «cierres de liberación de presión para hornos de curado» muestran principalmente catálogos de productos, y los nombres no coinciden. Una vez que se deja de lado el lenguaje comercial, hay tres mecanismos distintos, que se diferencian en cuando publican:
- Cierres de ventilación que se cierran al presionarlos se sellan gracias a la fuerza de cierre de la propia puerta y se abren automáticamente si la presión interna supera dicha fuerza. Constituyen la línea de defensa más sencilla: sin ajustes ni calibraciones; la resistencia del sellado es el punto de lanzamiento.
- Cierres de liberación de presión mantienen la puerta cerrada resistiendo una fuerza de liberación preestablecida y se abren automáticamente cuando la presión de la cámara la supera. Las especificaciones al respecto son claras: fuerzas de liberación de entre 3,9 y 285 libras por pestillo, con varios pestillos conectados entre sí para manejar puertas de gran tamaño que requieren fuerzas de liberación combinadas superiores a 3.000 libras.
- Cierres de ventilación en caso de explosión Son el sistema de seguridad ante catástrofes. Se activan a presiones predeterminadas para proteger la cámara en caso de explosión, no para regular la presión en el día a día. Son la última línea de defensa, no la primera.
La diferencia práctica: los cierres de «pulsar para cerrar» y de liberación de presión gestionan la presión normal del proceso, mientras que los dispositivos de descarga en caso de explosión se encargan de los casos catastróficos. Un conjunto completo de puerta de horno suele necesitar que se cubran ambas funciones: un comportamiento de liberación para el día a día y un comportamiento de descarga de emergencia.
Ajustar la fuerza de liberación: es un cálculo, no una suposición
La fuerza de liberación no es una preferencia del catálogo, sino que depende de tres variables: peso de la puerta × presión de sellado × margen de seguridad.
Una puerta que pesa más de 100 kg necesita suficiente fuerza de sujeción para mantenerse sellada frente a la presión interna de la cámara. Si es insuficiente, el pestillo se soltará durante el funcionamiento normal, interrumpiendo el ciclo de curado. Si es excesiva, la puerta no liberará la presión cuando debería, lo que sobrecargará las bisagras y el marco. Por eso existe el rango de 3,9–285 libras: el valor correcto para su horno se encuentra en algún punto de ese rango y viene determinado por el peso de la puerta y el comportamiento de la presión de la cámara, no por lo que haya en stock.
| Mecanismo | Ideal para | En qué falla |
|---|---|---|
| Cierre de ventilación de tipo «pulsar para cerrar» | Hornos pequeños, baja presión interna, puertas sencillas | Una carrera de sellado corta no es suficiente para soportar puertas pesadas ni una presión elevada en la cámara. |
| Cierre de liberación de presión (ajustable) | Hornos para lotes medianos y grandes, procesos con disolventes | La fuerza de liberación varía con el desgaste y requiere una calibración periódica |
| Cierre de ventilación en caso de explosión | Cualquier horno en el que se utilicen disolventes o polvos inflamables | Solo copias de seguridad ante catástrofes: no gestiona la carga diaria |
En el caso de las puertas grandes, se acoplan varios pestillos para que la fuerza de apertura combinada alcance un nivel que un solo pestillo no podría soportar, una decisión de diseño que debe tener en cuenta la distribución uniforme de la carga; de lo contrario, la puerta se atascará en uno de sus bordes.
El problema de las puertas pesadas: cuando un pestillo no es suficiente
La tensión que se produce en los herrajes de la puerta de un horno: una puerta de más de 100 kg debe cerrarse con la fuerza suficiente para sellar, pero debe poder abrirse cuando la presión lo exija. Estos dos requisitos tiran en direcciones opuestas, y un pestillo de catálogo solo puede satisfacer uno de ellos por defecto. Esta es la razón concreta por la que los herrajes de los hornos industriales acaban diseñándose a medida para cada horno: la fuerza de liberación, el número de pestillos y la capacidad de las bisagras son parámetros que se tienen en cuenta en el diseño de la puerta, no elementos añadidos a posteriori. Si tu proveedor te entrega un pestillo sin preguntarte por el peso de la puerta y la presión de la cámara, el riesgo técnico recae sobre ti.
La fuerza de liberación se ajusta mediante tres entradas
Si está demasiado baja, el pestillo se suelta a mitad del ciclo. Si está demasiado alta, la puerta no se ventilará cuando debería.
Materiales, acabados y certificaciones de los herrajes para puertas de horno
Los herrajes de las puertas de los hornos se encuentran en uno de los entornos más hostiles de una planta: altas temperaturas prolongadas, exposición a vapores de disolventes y, en el caso de las líneas de recubrimiento en polvo, polvo abrasivo en suspensión. La elección del material es una decisión que se basa en tres criterios: resistencia al uso intensivo, resistencia a la corrosión o protección contra chispas.
| Nivel | Ejemplos | El entorno adecuado | En qué aspectos se queda corto |
|---|---|---|---|
| Caballo de batalla | Hierro fundido, acero fundido + recubrimiento liso | Plantas secas y en condiciones controladas | No se alcanzan los objetivos de 400-1.000 h en la prueba de niebla salina |
| Corrosión | Acero inoxidable SUS304, SUS316 | Humedad, lavado con agua a presión, condiciones costeras | Cuesta más que el acero normal en los lugares donde no es necesario |
| A prueba de chispas | Latón, aluminio | Descarga electrostática, riesgo de descarga eléctrica | Especificaciones excesivas para procesos sin polvo inflamable |
El acabado es tan importante como el material base: el recubrimiento, el anodizado o el recubrimiento en polvo modifican tanto la resistencia a la corrosión como la resistencia de los herrajes a la limpieza con disolventes. Solicita las especificaciones del acabado junto con el grado del material.
La certificación se aplica al horno, no a los componentes mecánicos. Un horno de curado exportado con el marcado CE incluye sus componentes mecánicos de seguridad dentro de ese ámbito de conformidad, y los pestillos de liberación homologados por FM están clasificados específicamente para la función de liberación de presión en equipos de acabado.
Si tu horno cumple una norma de seguridad, el mecanismo de apertura de la puerta debe tener una clasificación que se ajuste a dicha norma.
…y el proveedor debería poder mostrarte la documentación.
Hay un aspecto que conviene destacar: los materiales a prueba de chispas existen por una razón, pero no todos los hornos los necesitan. Si tu proceso no implica polvo inflamable ni riesgo electrostático, el coste adicional no te aporta nada; el acero inoxidable es, sencillamente, la opción predeterminada más adecuada para la mayoría de los hornos de lotes.
Por qué fallan los cierres de las puertas de los hornos… y cómo comprobarlos antes de confiar en ellos
Los herrajes de las puertas fallan de cuatro formas previsibles, todas ellas aceleradas por las condiciones del horno:
- Desgaste y variación de la fuerza de liberación. El mecanismo de cierre se afloja y el punto de liberación se desvía de las especificaciones. Este es el fallo más habitual, y es la razón por la que los cierres de recambio para hornos industriales constituyen una categoría de recambios permanente, con unidades individuales que oscilan aproximadamente entre $150 y más de $400 en los distribuidores de recambios.
- Fatiga primaveral. El resorte del pestillo pierde tensión tras ciclos térmicos repetidos, y el sellado de la puerta se va debilitando progresivamente.
- Envejecimiento de las juntas. La junta se endurece, se agrieta o se aplana, lo que obliga al pestillo a ejercer una fuerza mayor de la prevista.
- Corrosión por picaduras. En los herrajes de acero expuestos a entornos húmedos o en los que se realizan lavados a presión, la corrosión por picaduras ataca el mecanismo y, con el tiempo, lo bloquea.
Dado que estos fallos son lentos y cuantificables, se pueden comprobar antes de Te comprometes con un proveedor. Acude con cuatro peticiones:
Datos del ciclo: vida útil nominal en ciclos (más de 20.000 es el umbral mínimo) y condiciones de garantía (normalmente 1 año o 24.000 ciclos).
Informes sobre pruebas de niebla salina: las horas reales de ensayo, y no expresiones del tipo «resistente a la corrosión».
Calibración de la fuerza de liberación: cómo se ajusta el punto de activación y si se puede recalibrar durante el funcionamiento.
Cobertura completa de las pruebas: ¿Cuáles de las pruebas estándar (carga, durabilidad, ciclos térmicos, niebla salina, par de apriete, impacto) se realizan en el producto terminado?
Un proveedor que pueda presentar estos cuatro documentos está aportando datos, no meros adjetivos.
Argumento comercial: los herrajes para puertas son un componente de seguridad, no un producto básico
Esta es la estructura de costes que la mayoría de los fabricantes de hornos descubren por las malas. Un pestillo de catálogo comprado por su precio solo cumple una función: mantiene la puerta cerrada. La tarea de ingeniería —mantener una puerta de 100 kg hermética frente a la presión de la cámara, liberarla con una fuerza preestablecida, resistir durante años los vapores de disolventes y la niebla salina, y contar con una clasificación de seguridad en la que pueda basarse la certificación de tu horno— es un producto completamente diferente. El mercado ya refleja esa diferencia en los precios: los cierres de recambio para hornos industriales se venden por cientos de dólares, y el coste recurrente del desgaste prematuro se refleja en cada temporada de producción.
Bucle de recambio
Cierre de recambio $150–$400+ por unidad, que debe sustituirse en cada ciclo de desgaste.
Diseñado una vez
Los herrajes de las puertas, seleccionados en función del peso de las mismas, la fuerza de apertura y las condiciones del entorno de recubrimiento, se han integrado en el diseño del horno.
Por eso, considerar los herrajes de las puertas como un parámetro técnico y no como una referencia de catálogo cambia la perspectiva económica. Cuando se facilitan al proveedor la fuerza de apertura, el peso de la puerta, los materiales y la certificación como requisitos de diseño, los herrajes dejan de ser la pieza que falla en primer lugar.
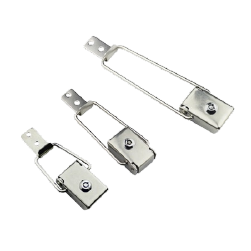
Fabricamos los herrajes de cierre y apertura precisamente para lograr este equilibrio. Los pestillos de compresión, los cierres de leva y los pestillos para contenedores de Kunlong están diseñados específicamente para puertas de horno; nuestros ingenieros tienen en cuenta la fuerza de apertura, el peso de la puerta y el entorno de recubrimiento como parámetros de diseño, con una personalización en cinco dimensiones (material, dimensiones, función, control inteligente y aspecto) respaldada por un equipo de 30 ingenieros. Cada pieza acabada se somete a controles de calidad de 15 puntos, mientras que muchos proveedores solo aplican la mitad de esa lista. Las expectativas del sector de los hornos —entre 400 y 1.000 horas de resistencia a la niebla salina y una vida útil de más de 20.000 ciclos— se incorporan al plan de pruebas, sin dejarlas al azar. Diseño a medida de los herrajes de tu puerta empieza con una conversación sobre las especificaciones, y nuestros controles de calidad de 15 puntos se registran en cada pedido.
Si está seleccionando los herrajes para la puerta de un horno de curado, indíquenos el peso de la puerta, los requisitos de fuerza de apertura y las condiciones del entorno de recubrimiento: Nuestro equipo te ayudará a sopesar las ventajas y desventajas antes de decidirte por una pieza del catálogo.
Herrajes para puertas: especificados, pero no seleccionados
Envíanos los requisitos de fuerza de liberación, el peso de la puerta y las condiciones de recubrimiento de tu horno de curado. Te enviaremos un conjunto de herrajes que sujeta la junta y la libera cuando es necesario.
Comenta las especificaciones de la puerta de tu horno