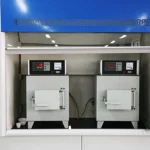



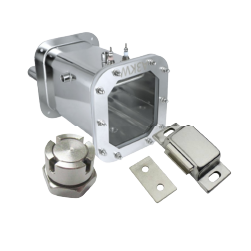
Los hornos de secado al vacío eliminan la humedad, los disolventes y las sustancias volátiles de los materiales en el interior de una cámara sellada y calentada, mantenida a presión reducida. El principio se basa en un sencillo fenómeno físico: al reducir la presión, desciende el punto de ebullición. A unos 12 kPa absolutos, el agua hierve a unos 50 °C en lugar de a 100 °C (Caja de herramientas de ingeniería). De este modo, los materiales pueden secarse a temperaturas que apenas los calientan a presión atmosférica, tras haber evacuado en gran medida el oxígeno junto con el aire. La baja temperatura y el bajo nivel de oxidación son la razón principal por la que existe este equipo, y la razón por la que las obleas de semiconductores, los electrodos de las baterías de litio, los polvos farmacéuticos y los conjuntos electrónicos se secan de esta manera.
Una aclaración antes de seguir adelante: este artículo trata sobre los hornos de secado al vacío, es decir, cámaras de vacío calefactadas para laboratorios y producción. No se refiere a los liofilizadores, ni a los secadores de gránulos de plástico, ni a las cámaras de vacío caseras improvisadas para filamentos de impresión 3D. Esos aparatos resuelven problemas distintos, y considerarlos como si fueran la misma máquina es precisamente lo que genera la mayor parte de la confusión.
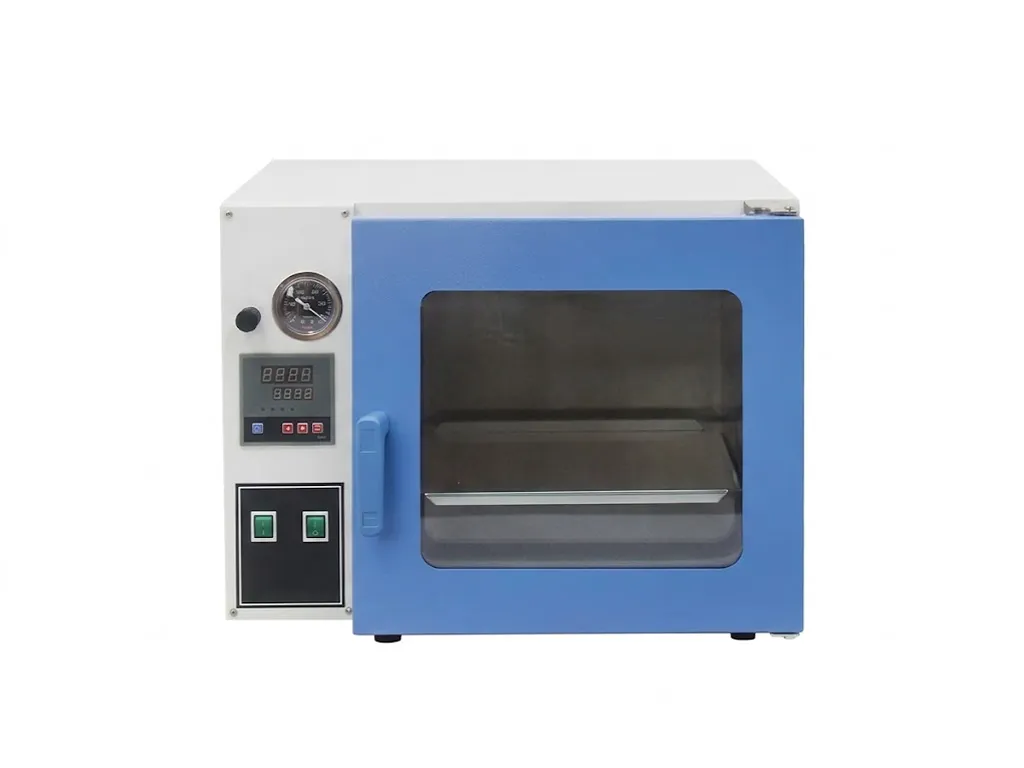
¿Qué es un horno de secado al vacío? ¿Y por qué el vacío acelera el secado?
Un horno de secado al vacío es, en esencia, un recipiente a presión que se calienta. La bomba extrae el aire de la cámara; el calentador expulsa la humedad del material; el vacío cumple dos funciones a la vez. Reduce la temperatura a la que se evaporan el agua y los disolventes, y elimina el vapor evaporado de la cámara para que no se recondense sobre la carga.
Esa segunda función es más importante de lo que la mayoría de las explicaciones admiten. En un horno convencional, el secado se produce en la superficie, donde el aire caliente entra en contacto con la pieza. En un horno de vacío, el vapor que sale del material es aspirado continuamente hacia la bomba; el propio gradiente de presión expulsa la humedad del interior de la pieza, razón por la cual el secado al vacío alcanza niveles de humedad residual que el secado superficial no puede alcanzar (Busch).
Así pues, las consecuencias prácticas son: ciclos más cortos a temperaturas más bajas y una parte seca que nunca ha estado expuesta a suficiente calor u oxígeno como para degradarse. Esa es la propuesta de valor —y, como veremos en la siguiente sección, no es gratuita y no siempre es lo que necesitas—.
De sobremesa frente a industriales: los tipos de hornos de secado al vacío
Los hornos de secado al vacío se dividen en dos grandes categorías: unidades de sobremesa para laboratorios e I+D, y sistemas industriales de suelo para la producción.
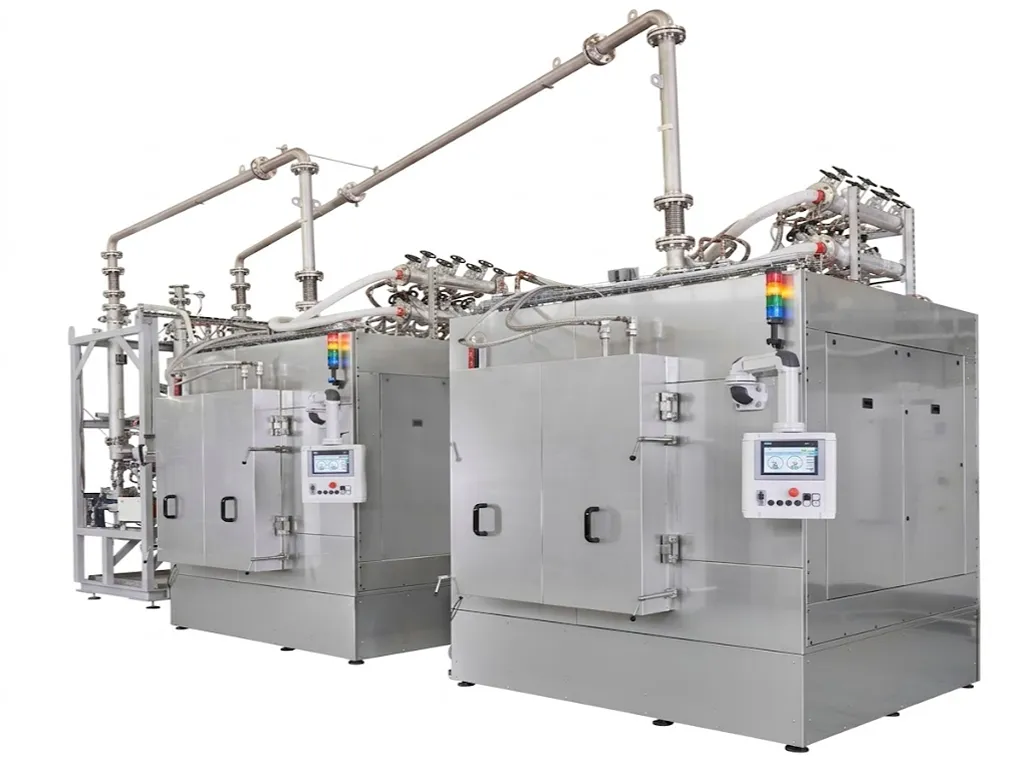
Las cámaras de sobremesa suelen tener una capacidad de entre unas decenas y unos pocos cientos de litros, alcanzan un vacío moderado y se utilizan para secar muestras, curar resinas epoxi, desgasificar y almacenar productos sensibles a la humedad. Las unidades industriales son mucho más grandes, a menudo están diseñadas para el procesamiento por lotes en una línea de producción y pueden integrarse en el flujo de producción; el ejemplo más claro es el secado de electrodos de baterías, en el que los hornos se sitúan directamente en la línea de producción de celdas (Weiss Technik).
El segundo eje es la estructura de calentamiento, y es más importante que el tamaño. En vacío no hay aire que transporte el calor: la convección se detiene, por lo que todos los hornos calientan por radiación, por conducción a través de las bandejas calentadas, o por ambos. El calentamiento por bandejas predomina en las unidades de producción porque las piezas se colocan directamente sobre las placas calentadas; el calentamiento por radiación es adecuado para cargas de formas irregulares o sueltas. Si eliges la gama equivocada para tu escala, pagarás de más; si eliges la estructura de calentamiento equivocada, obtendrás diferencias de temperatura que no podrás corregir posteriormente.
Una vez clasificada la máquina, surge la verdadera pregunta: ¿debería realizarse la compra?
¿Deberías comprar un horno de secado al vacío? Cuándo merece la pena… y cuándo no
Los polvos farmacéuticos sensibles al calor, los electrodos de baterías sensibles a la humedad y los polvos metálicos reactivos al oxígeno hacen que el secado al vacío sea prácticamente imprescindible.
Tres cosas que debes comprobar antes de comprar
Cuando no se da ninguno de esos casos (una pieza común de metal, polímero o cerámica que soporta el calor y en la que solo hay que secar la humedad superficial), un horno de secado convencional resulta más económico. Este es el matiz que la mayoría de las guías pasan por alto: el secado al vacío no es un «mejor secado», sino una herramienta específica, y utilizarlo en materiales poco exigentes solo sirve para aumentar la factura.
La comparación que realmente confunde a los compradores es la que se establece entre el secado al vacío y la liofilización. La liofilización conserva la estructura y la calidad de rehidratación, algo que el secado al vacío no consigue, y por eso es la técnica predominante en el sector biofarmacéutico; sin embargo, supone un mayor coste de inversión y un gasto mucho mayor en energía y tiempo de ciclo (Pilotes). El secado al vacío se sitúa a medio camino: es más suave que un horno de convección, considerablemente más barato que un liofilizador y solo resulta inadecuado cuando se necesita realmente una estructura liofilizada.
| Método | Materiales típicos | Sensibilidad a la temperatura | Nivel de costes | Cuándo NO elegirlo |
|---|---|---|---|---|
| Horno de secado por convección | Metales, cerámica, piezas diversas | Bajo | Mínimo | Cargas sensibles al calor, a la oxidación o que contienen disolventes |
| Horno de secado al vacío | Polvos, electrodos, componentes electrónicos, principios activos farmacéuticos | Alta — secado a 40–80 °C | Medio — horno + bomba + mantenimiento | Solo humedad superficial, sin riesgo térmico, presupuesto ajustado |
| Liofilizador | Vacunas, productos biológicos y alimentos de importancia estructural | Extremo: por debajo de −40 °C | Máximo — capital + energía | Se tiene en cuenta el coste; no es necesario preservar la estructura |
Conviene dejar claro cuál es el precio real: los hornos de vacío de sobremesa cuestan a partir de $1.350 solo por el horno (Lab Depot) — La bomba de vacío casi siempre supone un gasto adicional, y el coste total a lo largo de su vida útil incluye el mantenimiento de la bomba y la sustitución de las juntas.
Hay dos tendencias a las que conviene prestar atención si vas a adquirir equipos para una línea de producción. La expansión del sector de las baterías y los semiconductores está impulsando la transformación del secado al vacío, que pasa de ser una herramienta de laboratorio a convertirse en un proceso integrado en la línea de producción, y los controles modernos —perfiles térmicos programables, registro de datos, supervisión remota— se están convirtiendo en el factor diferenciador entre los proveedores, más que el propio vacío (KOMEG). Compra un mando del que puedas exportar datos; te los pedirán.
Cómo elegir un horno de secado al vacío: los parámetros que realmente importan
Lee las especificaciones de potencia de aspiración antes de comparar precios
Las fichas técnicas mezclan unidades a su antojo: kPa, mmHg, Torr, «-0,1 MPa». Al compararlas sin convertir las unidades, dos máquinas idénticas parecen diferentes. La conversión es sencilla: 101,3 kPa = 760 mmHg = 760 Torr = una atmósfera estándar. Una lectura de −0,1 MPa es una presión manométrica, no absoluta: equivale aproximadamente a 1 kPa absoluto.
| Presión absoluta | Vacío aproximado | El agua hierve a |
|---|---|---|
| Ciento uno coma tres kilopascales | 0 — atmósfera | 100 °C |
| 50,8 kPa | −50% | ~82 °C |
| 12,3 kPa | −88% | ~50 °C |
| 7,4 kPa | −93% | ~40 °C |
«Más vacío» no significa automáticamente que sea mejor. Los hornos de secado funcionan en el rango de vacío bruto: los valores de punto de ebullición mencionados anteriormente son los que importan para el secado, no el vacío profundo de un sistema de deposición, que es más lento y mucho más caro de mantener. Elige la presión que haga que el punto de ebullición de tu disolvente coincida con tu temperatura de secado segura, y no más profunda.
Rango de temperatura y tamaño de la cámara
Fija la temperatura máxima en función del límite de tu material, no de tus ambiciones: un horno con una capacidad nominal de 200 °C cuesta más y no supone ningún riesgo para las piezas resistentes al calor. El tamaño de la cámara depende del tamaño del lote, con una salvedad: una cámara demasiado grande acoplada a una bomba pequeña tarda más en alcanzar el vacío, y una bomba dimensionada para el nivel de vacío pero no para la carga de vapor tendrá dificultades con los lotes con alto contenido en disolventes.
La bomba de vacío forma parte del sistema
La selección de la bomba es una decisión que afecta a todo el sistema, no una partida más de los accesorios. Hay que ajustar la velocidad de bombeo de la bomba al volumen de la cámara y adaptar su diseño a lo que se vaya a secar: los disolventes orgánicos exigen un sistema de recuperación de neblina de aceite o un diseño de bomba seca, mientras que los vapores corrosivos destruirán una bomba que no haya sido especificada para ellos. Un punto habitual de confusión es si la bomba debe funcionar de forma continua. En un sistema en buen estado, no es así: se alcanza el vacío deseado y, a continuación, la bomba funciona al ralentí o por ciclos para mantenerlo. Si el operario informa de que la bomba «tiene que funcionar constantemente», eso es un síntoma de fuga, no de funcionamiento normal (IFM) — y un mal funcionamiento de la bomba o un ajuste incorrecto de la presión merman directamente la calidad del secado y el rendimiento de la producción.
«La bomba tiene que funcionar constantemente» es un diagnóstico de fuga, no una forma de trabajar. En un sistema en buen estado, la bomba aspira hasta alcanzar el vacío deseado y, a continuación, funciona al ralentí o por ciclos para mantenerlo. Si la tuya nunca se detiene, busca la fuga antes de comprar una bomba más potente: una bomba que no funcione correctamente o un ajuste de presión incorrecto reducen directamente la calidad del secado y el rendimiento.
Uniformidad de la temperatura: lo que ninguna ficha técnica te cuenta sobre la física
En todas las páginas de productos se destaca la uniformidad de la temperatura. En un horno de vacío, conseguirla es físicamente más difícil que en un horno de convección, ya que no hay aire que distribuya el calor; la uniformidad depende del contacto con las bandejas, la disposición de la radiación y la colocación de la carga. Por lo tanto, considera la indicación de ±1 °C como un punto de partida y compruébalo tú mismo: carga el horno tal y como lo vas a utilizar, coloca sensores en varias bandejas y realiza las mediciones. Esto es especialmente importante en los trabajos de recubrimiento y con electrodos, donde la falta de uniformidad de la temperatura es una causa documentada de pérdida de calidad (Máquina XHS).
La afirmación de que la uniformidad es de ±1 °C es un punto de partida, no una garantía. En condiciones de vacío no hay aire que distribuya el calor; la uniformidad depende del contacto con las bandejas, la disposición de la radiación y la ubicación de la carga. Compruébalo tal y como lo vas a utilizar: carga el horno, coloca sensores en varias bandejas y realiza las mediciones.
Fugas de vacío, juntas y bombas: qué puede fallar y cómo comprobarlo
Las fugas de vacío son la principal causa de fallo, y su coste es tangible. La presión nunca alcanza el nivel deseado, la humedad permanece en el producto y el rendimiento se ve afectado. En la fabricación de baterías, una humedad residual superior a ~200 ppm en los recubrimientos de los electrodos provoca la descomposición del electrolito y la pérdida de capacidad (Sector LIB). La junta de la puerta es la primera sospechosa: las juntas de elastómero envejecen, se rayan y pierden su estanqueidad; y una fuga que «apenas» no alcanza la presión deseada sigue inundando la cámara con aire húmedo que vuelve a humedecer la carga.
Las fugas son la principal causa de fallo y merman el rendimiento, no solo el vacío: en la producción de electrodos para baterías, una humedad residual superior a ~200 ppm provoca la descomposición del electrolito y la pérdida de capacidad. La junta de la puerta es la primera sospechosa: se trata de un elastómero que, al envejecer, sufrir rasguños o perder adherencia, vuelve a humedecerse con cada carga.
La prueba definitiva es la prueba de mantenimiento de presión: alcanza el vacío deseado, detén la bomba, cierra la válvula y anota la rapidez con la que aumenta la presión. Un sistema en buen estado mantiene la presión; un sistema que pierde presión rápidamente tiene una fuga: comprueba la junta de la puerta, los racores y las tuberías, en ese orden.
Lista de comprobación para la resolución de problemas del horno de vacío
Qué componentes forman parte de un horno de secado al vacío que mantiene el vacío: cámara, puerta y herrajes
La Cámara: El vacío es una fuerza, no una ausencia
He aquí el dato que cambia tu forma de ver estas máquinas: el vacío es una fuerza, no una ausencia. Una cámara en la que se ha alcanzado una presión de 1 kPa absoluto soporta aproximadamente una tonelada de carga atmosférica por metro cuadrado de pared. En cámaras cuadradas de gran tamaño, esa carga ha deformado las paredes de los hornos en condiciones reales de producción. Los estudios publicados sobre hornos de vacío para baterías de litio citan explícitamente la deformación rígida de las paredes cuadradas de los hornos como un fallo conocido (Revista de Almacenamiento de Energía, 2019). Los diseñadores responden con esquinas redondeadas, nervaduras de refuerzo, chapas más gruesas y una calidad de soldadura controlada según una norma de estanqueidad; además, la cámara redonda existe precisamente porque distribuye esa carga sin que haya esquinas en las que se concentre. Si construyes o compras cámaras cuadradas de gran tamaño, comprueba el diseño estructural, no solo el calentador.
1 por m²
El vacío es una fuerza, no una ausencia.
A aproximadamente 1 kPa de presión absoluta, cada metro cuadrado de la pared de la cámara soporta una tonelada de carga atmosférica. En cámaras cuadradas de grandes dimensiones, esa carga ha deformado las paredes de los hornos en condiciones reales de producción.
El sistema de puertas: juntas, bisagras y herrajes
La puerta es el primer lugar por donde un horno de vacío pierde el vacío, y el último en el que la mayoría de los diseños dedican recursos de ingeniería. Piensa en lo que hace la puerta durante un turno: se cierra contra una junta de elastómero, se comprime, se calienta, se evacúa y se vuelve a abrir —docenas de veces al día, durante años—. Un panel de puerta pesado que se comba sobre bisagras débiles desalinea la junta y da inicio al ciclo de fugas; una manilla que ofrece resistencia al operario acaba siendo cerrada de golpe; los herrajes que se corroen en un entorno de sala limpia se convierten en un elemento de mantenimiento recurrente.
Fabricamos nosotros mismos estos herrajes, precisamente para este ciclo de trabajo. Las manillas para puertas de horno y las bisagras de alta resistencia de KUNLONG están diseñadas para ciclos repetidos, soportan cargas de puerta superiores a 100 kg y resisten en el rango de temperaturas de −70 °C a 260 °C al que se someten estas cámaras; nuestras cerraduras y pestillos proporcionan la fuerza de sujeción necesaria para un sellado al vacío. Cada lote supera nuestra inspección estándar de 15 fases —que incluye pruebas de niebla salina, vida útil y par de apriete— antes de su envío, y ofrecemos más de 10 acabados superficiales para que los herrajes combinen con el acabado de su armario en lugar de desentonar. Si está definiendo las especificaciones de un sistema de puertas, Echa un vistazo a nuestra gama de tiradores para puertas de horno y bisagras de alta resistencia diseñadas para un uso repetido, o consulta el Inspección de 15 fases que incluye ensayos de niebla salina y ensayos cíclicos detrás de ellos.
Estantes, ruedas y acabados: los protagonistas secundarios
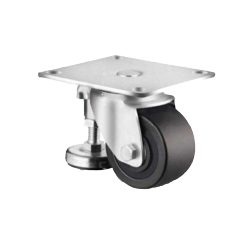
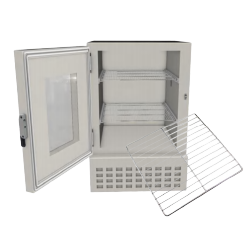
En el interior de la cámara, el diseño de las bandejas es un elemento clave para el rendimiento térmico: las bandejas perforadas o de malla permiten que el vapor se escape y sequen ambos lados de la carga, mientras que las placas macizas conducen el calor pero retienen la humedad en su parte inferior. En el caso de las unidades de suelo, los elementos de soporte no son muy llamativos, pero sí decisivos: patas niveladoras para un funcionamiento estable, ruedas para la reconfiguración de la línea y acabados resistentes a la corrosión que soportan tanto los ciclos de calor como los productos de limpieza. Se trata de elementos que forman parte de las especificaciones, no de detalles secundarios: determinan la uniformidad con la que seca el horno, el tiempo que mantiene el vacío y el mantenimiento que requiere.
| Decisión de diseño | Cuando encaja | En qué falla |
|---|---|---|
| Cámara cuadrada + nervaduras / esquinas redondeadas | Gran capacidad de producción por lotes, con especial atención a los costes | Aberturas grandes sin refuerzo → deformación de la pared bajo vacío |
| Cámara redonda | Mantenimiento del vacío a largo plazo, delta-P elevado | Mayor coste de fabricación, menor eficiencia por volumen |
| Bisagras de alta resistencia + herrajes de alta resistencia al desgaste | Paneles de puerta pesados, aperturas frecuentes | Herrajes estándar → combadura, desalineación de las juntas, fugas |
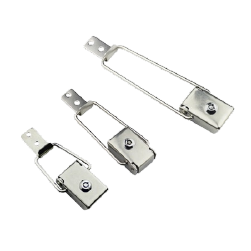
| Cierre manual de tracción / abrazadera de palanca | Empresas pequeñas y medianas, con un presupuesto reducido | Puertas grandes → fuerza de sujeción insuficiente → fugas |
| Estantes perforados / de malla | Cargas generadoras de vapor, líneas de recubrimiento | Placas macizas → humedad retenida bajo carga |
La perspectiva empresarial: Por qué los herrajes para sistemas de puertas merecen una especificación técnica
Para un fabricante de hornos de secado al vacío, los parámetros que determinan la aceptación por parte del cliente —índice de fugas, vida útil del ciclo de la puerta, resistencia a la corrosión— dependen de componentes que la mayoría de las solicitudes de presupuesto (RFQ) suelen pasar por alto. Una puerta que se comba bajo el peso de un panel pesado desajusta la junta de estanqueidad. Una manilla que ofrece resistencia al operario acaba siendo cerrada de golpe. Los herrajes que se corroen se convierten en una partida de la garantía. Nada de esto se aprecia desde el primer día; todo ello se manifiesta durante el primer periodo de garantía, y todo ello se puede prevenir en la fase de diseño incluyendo los herrajes del sistema de la puerta en las especificaciones: carga nominal, vida útil, clase de corrosión, acabado… aspectos que deben decidirse junto con la cámara, y no añadirse a última hora.
El mismo razonamiento según el cual «la junta es lo primero que falla» indica que el sistema de la puerta es lo primero que hay que tener en cuenta. Si estás fabricando una unidad que tiene que mantener el vacío durante años, Envíanos las especificaciones de tu sistema de puertas — Te diremos qué funciona y qué no.
Define las especificaciones del sistema de puertas antes de definir las de la cámara
Carga nominal, vida útil, clase de corrosión: envíanos las especificaciones de tu sistema de puertas y te confirmaremos qué elementos resisten los ciclos de vacío y calor.
Envía las especificaciones de tu sistema de puertasReferencias
- Engineering ToolBox. «Agua: puntos de ebullición a presión de vacío». https://www.engineeringtoolbox.com/water-evacuation-pressure-temperature-d_1686.html
- Busch Vacuum Solutions. «Secado al vacío». https://www.buschvacuum.com/us/en/applications/drying/
- Weiss Technik. «El secado al vacío en la fabricación de celdas de batería». https://weiss-na.com/vacuum-drying-in-battery-cell-production/
- Pilotech. «Liofilización frente a secado al vacío». https://www.shpilotech.com/freeze-drying-vs-vacuum-drying/
- Lab Depot. «Hornos de vacío». https://www.labdepotinc.com/vacuum-ovens
- KOMEG. «Horno de secado al vacío: principios, aplicaciones, ventajas y soluciones de ensayo industrial». https://www.komegtek.com/knowledgeblog/vacuum-drying-oven-principles-applications-benefits-and-industrial-testing-solutions/
- IFM. «Secado al vacío de bobinas de electrodos». https://www.ifm.com/us/en/shared/machine/e-mobility/battery-cell/electrode-production/vacuum-drying
- XHS Machine. «Solución de problemas en hornos de secado al vacío: problemas habituales y consejos de mantenimiento preventivo». https://www.xhsmachine.com/vacuum-drying-oven-troubleshooting-common-issues-and-preventive-maintenance-tips/
- LIB Industry. «Secado de electrodos de batería mediante un horno industrial de alta temperatura». https://www.lib-chamber.com/knowledge/battery-electrode-drying-via-a-high-temp-industry-oven
- Revista de Almacenamiento de Energía. «Investigación sobre el proceso de secado al vacío y la conducción térmica interna de las baterías de iones de litio». 2019. https://www.sciencedirect.com/science/article/pii/S2095034919300248
- KUNLONG. «Tiradores para puertas de horno». https://www.kunlonghardware.com/oven-handle/
- KUNLONG. «Bisagras de alta resistencia». https://www.kunlonghardware.com/hinges/
- KUNLONG. «Control de calidad integral: inspección en 15 fases». https://www.kunlonghardware.com/comprehensive-quality-control/
- KUNLONG. «Contáctanos». https://www.kunlonghardware.com/contact-us/
- KUNLONG. «Inicio». https://www.kunlonghardware.com/