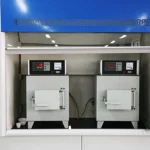



Les fours de séchage sous vide éliminent l'humidité, les solvants et les composés volatils des matériaux à l'intérieur d'une chambre étanche et chauffée, maintenue à pression réduite. Le principe repose sur un phénomène physique simple : lorsque la pression diminue, le point d'ébullition baisse. À environ 12 kPa absolus, l'eau bout à près de 50 °C au lieu de 100 °C (Boîte à outils d'ingénierie). Les matériaux peuvent alors être séchés à des températures qui les réchauffent à peine, à pression atmosphérique, l'oxygène étant en grande partie évacué en même temps que l'air. La basse température et la faible oxydation sont la raison d'être même de cet équipement — et la raison pour laquelle les plaquettes de semi-conducteurs, les électrodes de batteries au lithium, les poudres pharmaceutiques et les assemblages électroniques sont séchés de cette manière.
Une précision avant d'aller plus loin : cet article traite des fours de séchage sous vide, c'est-à-dire des chambres sous vide chauffées destinées aux laboratoires et à la production. Il ne s'agit ni de lyophilisateurs, ni de séchoirs à granulés de plastique, ni de chambres sous vide artisanales bricolées pour les filaments d'impression 3D. Ces derniers répondent à des besoins différents, et c'est en les considérant comme un seul et même type d'appareil que naît la plupart des confusions.
Qu'est-ce qu'un four de séchage sous vide ? Et pourquoi le vide accélère-t-il le séchage ?
Un four de séchage sous vide est, par essence, un récipient sous pression qui chauffe. La pompe aspire l'air hors de la chambre ; l'élément chauffant expulse l'humidité du matériau ; le vide remplit deux fonctions à la fois. Il abaisse la température à laquelle l'eau et les solvants s'évaporent, et il évacue la vapeur évaporée hors de la chambre afin qu'elle ne se recondense pas sur la charge.
Ce deuxième rôle est plus important que ne le laissent entendre la plupart des explications. Dans un four classique, le séchage s'effectue en surface, là où l'air chaud entre en contact avec la pièce. Dans un four sous vide, la vapeur qui s'échappe du matériau est continuellement aspirée par la pompe : c'est le gradient de pression lui-même qui expulse l'humidité de l'intérieur de la pièce, ce qui explique pourquoi le séchage sous vide permet d'atteindre des niveaux de résidus que le séchage en surface ne peut pas atteindre (Busch).
Voici donc les conséquences concrètes : des cycles plus courts à des températures plus basses, et une partie sèche qui n'a jamais été exposée à suffisamment de chaleur ou d'oxygène pour se dégrader. C'est là toute la valeur ajoutée — et comme nous le verrons dans la section suivante, cela a un coût, et ce n'est pas toujours ce dont vous avez besoin.
Modèles de paillasse ou industriels : les différents types de fours de séchage sous vide
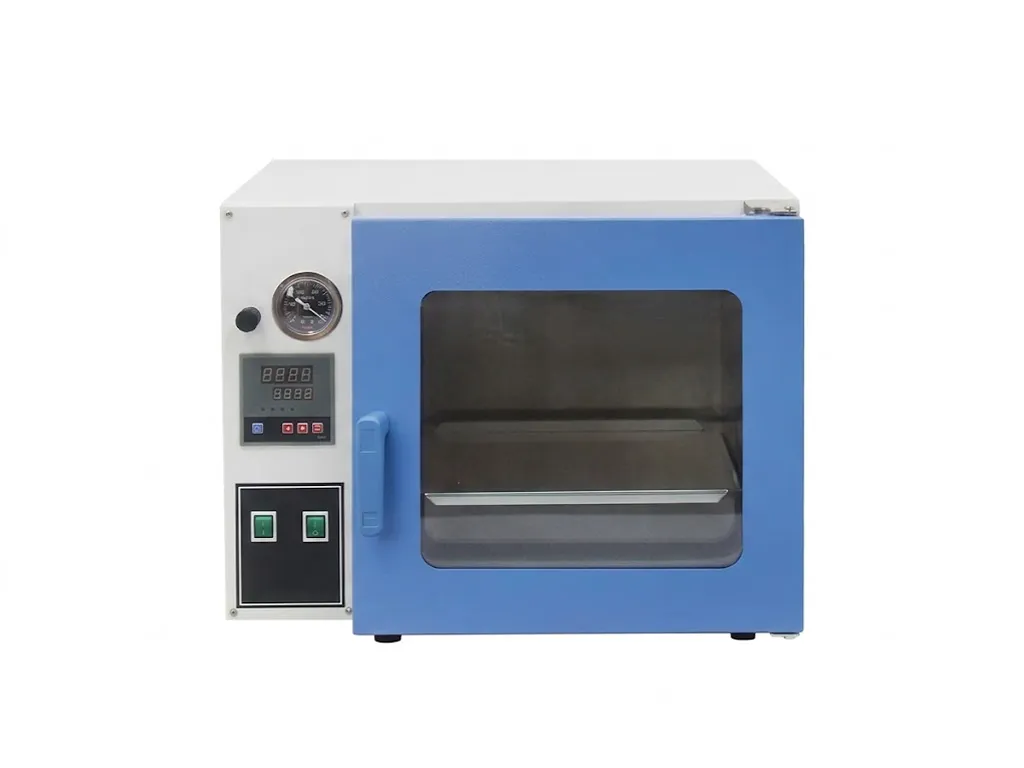
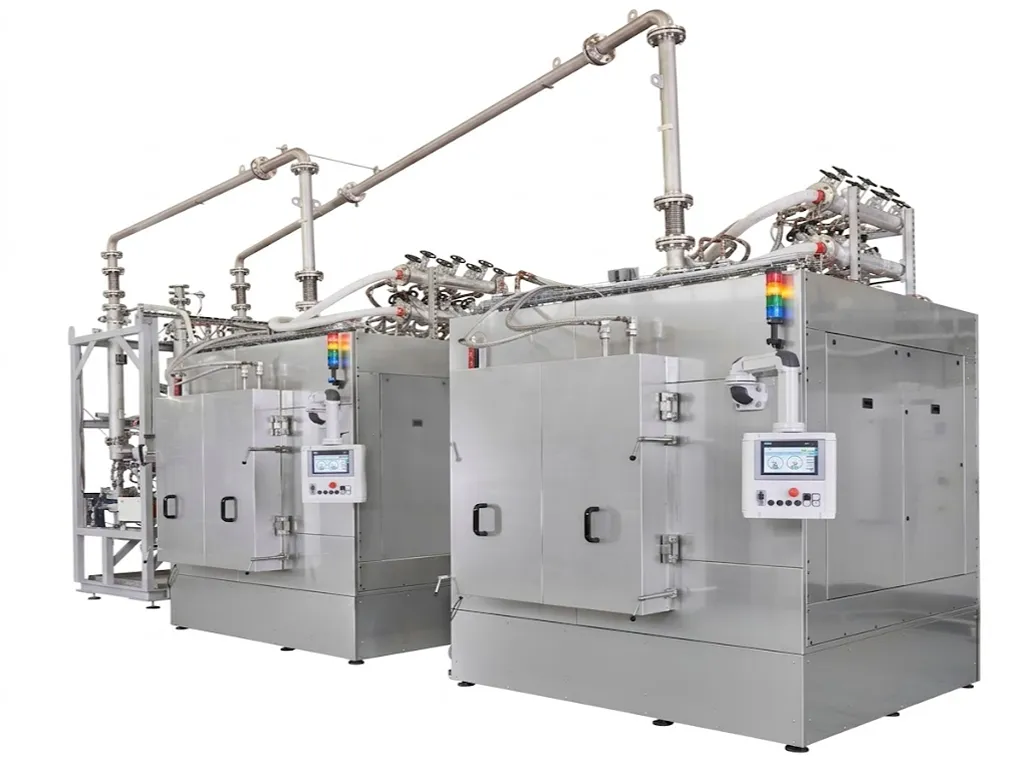
Les fours de séchage sous vide se répartissent en deux grandes catégories : les appareils de paillasse destinés aux laboratoires et à la R&D, et les systèmes industriels au sol destinés à la production.
Les chambres de table ont généralement une capacité allant de quelques dizaines à quelques centaines de litres, permettent d’atteindre un vide modéré et sont utilisées pour le séchage d’échantillons, le durcissement des résines époxy, le dégazage et le stockage de produits sensibles à l’humidité. Les unités industrielles sont bien plus grandes, sont souvent conçues pour le traitement par lots sur une ligne de production et peuvent être intégrées au flux de production — le séchage des électrodes de batterie en est l’exemple le plus parlant, les fours étant directement installés sur la ligne de production des cellules (Weiss Technik).
Le deuxième critère est la structure de chauffage, qui est plus importante que la taille. Sous vide, il n’y a pas d’air pour transporter la chaleur : la convection s’arrête, de sorte que chaque four chauffe par rayonnement, par conduction via des étagères chauffantes, ou par les deux. Le chauffage par plaques domine les unités de production car les pièces sont chargées directement sur les plaques chauffantes ; le chauffage par rayonnement convient aux charges de forme irrégulière ou en vrac. Si vous choisissez une gamme inadaptée à votre échelle de production, vous payez trop cher ; si vous choisissez une structure de chauffage inadaptée, vous obtenez des différences de température que vous ne pourrez pas corriger par la suite.
Maintenant que la machine a été classée, la vraie question se pose : faut-il vraiment l'acheter ?
Faut-il acheter un four de séchage sous vide ? Quand cela en vaut la peine… et quand ce n’est pas le cas
Poudres pharmaceutiques thermosensibles, électrodes de batterie sensibles à l'humidité, poudres métalliques réactives à l'oxygène : autant d'éléments qui rendent le séchage sous vide pratiquement incontournable.
Trois points à vérifier avant d'acheter
Lorsque aucun de ces cas ne s'applique (pièce ordinaire en métal, polymère ou céramique résistant à la chaleur, dont il suffit de sécher l'humidité de surface), une étuve classique s'avère plus économique. C'est là une distinction que la plupart des guides négligent : le séchage sous vide n'est pas un « meilleur séchage », c'est un outil ciblé, et son utilisation sur des matériaux peu exigeants ne fait qu'alourdir la facture.
La comparaison qui sème véritablement la confusion chez les acheteurs est celle entre le séchage sous vide et la lyophilisation. La lyophilisation permet de préserver la structure et la qualité de réhydratation, ce que le séchage sous vide ne peut pas faire ; c'est pourquoi elle s'impose dans le secteur biopharmaceutique — mais elle nécessite un investissement plus important et consomme bien plus d'énergie, tout en allongeant considérablement la durée du cycle (Pilotes). Le séchage sous vide se situe à mi-chemin : plus doux qu'un four à convection, nettement moins coûteux qu'un lyophilisateur, et il ne convient pas uniquement lorsque l'on a réellement besoin d'une structure lyophilisée.
| Méthode | Matériaux typiques | Sensibilité à la température | Niveau des coûts | Quand il ne faut PAS l'opter |
|---|---|---|---|---|
| Four de séchage par convection | Métaux, céramiques, pièces diverses | Faible | Le plus bas | Cargaisons sensibles à la chaleur, à l'oxydation ou contenant des solvants |
| Four de séchage sous vide | Poudres, électrodes, composants électroniques, principes actifs pharmaceutiques (API) | Élevé — séchage entre 40 et 80 °C | Moyen — four + pompe + entretien | Uniquement de l'humidité superficielle, aucun risque thermique, budget serré |
| Lyophilisateur | Vaccins, produits biologiques, aliments essentiels à la santé | Extrême — en dessous de −40 °C | Le plus élevé — capital + énergie | Priorité au coût, préservation de la structure non requise |
Il convient d'énoncer clairement la réalité en matière de prix : les fours à vide de paillasse sont proposés à partir d'environ $1 350 pour le four seul (Lab Depot) — la pompe à vide doit presque toujours être achetée séparément, et le coût total sur toute la durée de vie comprend l'entretien de la pompe et le remplacement des joints.
Deux tendances méritent d'être suivies si vous envisagez d'équiper une ligne de production. L'essor des batteries et des semi-conducteurs fait passer le séchage sous vide du statut d'outil de laboratoire à celui de procédé intégré à la ligne de production, et ce sont désormais les systèmes de contrôle modernes — profils thermiques programmables, enregistrement des données, surveillance à distance — qui constituent le facteur de différenciation entre les fournisseurs, plutôt que le vide lui-même (KOMEG). Achetez une manette qui permette d'exporter des données ; on vous les demandera.
Comment choisir un four de séchage sous vide : les paramètres qui comptent vraiment
Consultez la puissance d'aspiration avant de comparer les prix
Les fiches techniques mélangent librement les unités : kPa, mmHg, Torr, « −0,1 MPa ». C'est en les comparant sans conversion que deux machines identiques peuvent paraître différentes. La conversion est simple : 101,3 kPa = 760 mmHg = 760 Torr = une atmosphère standard. Une valeur de −0,1 MPa indiquée sur un manomètre est une pression relative, et non une pression absolue : elle correspond approximativement à 1 kPa de pression absolue.
| Pression absolue | Vide d'environ [calibre] | L'eau bout à |
|---|---|---|
| Cent un virgule trois kilopascals | 0 — atmosphère | 100 °C |
| Cinquante virgule huit kilopascals | −50% | ~82 °C |
| 12,3 kPa | −88% | environ 50 °C |
| 7,4 kPa | −93% | environ 40 °C |
Données : Boîte à outils d'ingénierie
« Un vide plus poussé » n’est pas forcément synonyme de meilleure qualité. Les fours de séchage fonctionnent dans la plage du vide grossier : ce sont les points d’ébullition indiqués ci-dessus qui importent pour le séchage, et non le vide poussé d’un système de dépôt, dont le maintien est plus lent et bien plus coûteux. Choisissez la pression qui amène le point d’ébullition de votre solvant à votre température de séchage sûre, sans aller plus loin.
Plage de températures et dimensions de la chambre
Définissez la température maximale en fonction des limites de votre matériau, et non de vos ambitions : un four conçu pour 200 °C coûte plus cher et ne présente aucun risque pour les pièces résistantes à la chaleur. La taille de la chambre dépend de la taille du lot, mais attention : une chambre surdimensionnée associée à une petite pompe met plus de temps à atteindre le vide, et une pompe dimensionnée pour le niveau de vide mais pas pour la charge de vapeur aura du mal à traiter les lots riches en solvants.
La pompe à vide fait partie intégrante du système
Le choix d’une pompe relève d’une décision systémique, et non d’un simple poste d’achat accessoire. Il convient d’adapter la vitesse de pompage de la pompe au volume de la chambre, ainsi que sa conception au type de substance à sécher : les solvants organiques nécessitent un système de récupération des brouillards d’huile ou une pompe à sec, tandis que les vapeurs corrosives détruiront une pompe non conçue à cet effet. Une question qui prête souvent à confusion est de savoir si la pompe doit fonctionner en continu. Dans un système en bon état de fonctionnement, ce n'est pas le cas : vous atteignez le vide souhaité, puis la pompe fonctionne au ralenti ou par cycles pour le maintenir. Si votre opérateur signale que la pompe « doit fonctionner en permanence », c'est le signe d'une fuite, et non d'un fonctionnement normal (IFM) — et un dysfonctionnement de la pompe ou un réglage incorrect de la pression nuit directement à la qualité du séchage et au rendement de production.
« La pompe doit fonctionner en continu » : il s'agit d'un diagnostic de fuite, pas d'un mode de fonctionnement normal. Dans un système en bon état de marche, la pompe aspire jusqu'à atteindre le vide souhaité, puis passe en mode veille ou fonctionne par cycles pour le maintenir. Si la vôtre ne s'arrête jamais, repérez la fuite avant d'acheter une pompe plus puissante : une pompe défectueuse ou un réglage de pression incorrect nuit directement à la qualité du séchage et au rendement.
Uniformité de la température : ce que la physique ne vous dit pas dans les fiches techniques
Chaque page produit met en avant l'uniformité de la température. Sous vide, il est physiquement plus difficile d'y parvenir que dans un four à convection, car il n'y a pas d'air pour diffuser la chaleur : l'uniformité dépend du contact avec les étagères, de la disposition des sources de rayonnement et de l'emplacement de la charge. Considérez donc l'indication de ±1 °C comme un point de départ et vérifiez-la vous-même : chargez le four comme vous le feriez en conditions réelles, placez des capteurs sur plusieurs étagères et effectuez des mesures. Cela revêt une importance particulière dans les opérations de revêtement et de fabrication d'électrodes, où la non-uniformité de la température est une cause avérée de perte de qualité (Machine XHS).
L'uniformité annoncée de ±1 °C constitue un point de départ, et non une garantie. Sous vide, il n'y a pas d'air pour répartir la chaleur : l'uniformité dépend du contact avec les étagères, de la disposition des sources de rayonnement et de l'emplacement de la charge. Vérifiez-la dans les conditions réelles d'utilisation : chargez le four, placez des capteurs sur plusieurs étagères, puis effectuez les mesures.
Fuites de vide, joints et pompes : ce qui peut tomber en panne — et comment vérifier
Les fuites de vide constituent le principal mode de défaillance, et leur coût est bien réel. La pression n'atteint jamais la valeur cible, l'humidité reste dans le produit et le rendement en pâtit. Dans la production de batteries, une humidité résiduelle supérieure à environ 200 ppm dans les revêtements des électrodes entraîne la décomposition de l'électrolyte et une perte de capacité (Secteur LIB). Le joint de porte est le premier suspect : les joints en élastomère vieillissent, s'abîment et perdent leur étanchéité ; or, même une fuite qui ne parvient « qu’à peine » à atteindre la pression souhaitée suffit à inonder la chambre d’air humide, ce qui réhumidifie la charge.
Les fuites constituent la principale cause de défaillance et ont un impact sur le rendement, bien au-delà de la perte de vide : dans la production d’électrodes de batterie, une humidité résiduelle supérieure à environ 200 ppm entraîne la décomposition de l’électrolyte et une perte de capacité. Le joint de porte est le premier suspect : cet élastomère, qui vieillit, s’abîme ou perd de son adhérence, se réhumidifie à chaque chargement.
Le test décisif consiste à effectuer un essai de maintien de pression : atteignez le vide souhaité, arrêtez la pompe, fermez la vanne et notez la vitesse à laquelle la pression remonte. Un système en bon état maintient la pression ; un système qui perd rapidement de la pression présente une fuite — vérifiez le joint de la porte, les raccords et la tuyauterie, dans cet ordre.
Liste de contrôle pour le dépannage des fours sous vide
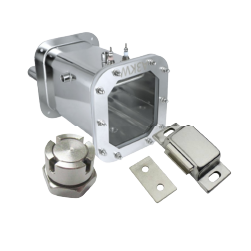
Les éléments constitutifs d'un four de séchage sous vide capable de maintenir le vide : la chambre, la porte et les accessoires
La Chambre : le vide est une force, pas une absence
Voici un fait qui va changer votre regard sur ces machines : le vide est une force, et non une absence. Une chambre mise sous vide à 1 kPa absolu exerce une charge atmosphérique d’environ une tonne par mètre carré de paroi. Sur les grandes chambres carrées, cette charge a provoqué la déformation des parois des fours en conditions réelles de production. Des travaux publiés sur les fours sous vide pour batteries au lithium mentionnent explicitement la déformation rigide des parois carrées des fours comme une défaillance connue (Revue du stockage d'énergie, 2019). Les concepteurs y répondent en prévoyant des angles arrondis, des nervures de renfort, une tôle plus épaisse et une qualité de soudure contrôlée selon une norme d’étanchéité — et la chambre ronde existe précisément parce qu’elle répartit cette charge sans angles susceptibles de la concentrer. Si vous construisez ou achetez de grandes chambres carrées, vérifiez les calculs de structure, et pas seulement le dispositif de chauffage.
1 par m²
Le vide est une force, et non une absence.
À environ 1 kPa absolu, chaque mètre carré de paroi de la chambre supporte une charge atmosphérique d'une tonne. Sur les grandes chambres carrées, cette charge a provoqué la déformation des parois des fours en conditions réelles de production.
Le système de porte : joints, charnières et quincaillerie
La porte est le premier endroit par lequel un four sous vide perd son vide, et le dernier sur lequel la plupart des concepteurs se penchent. Pensez à ce que subit la porte au cours d’une journée de travail : elle est fermée contre un joint en élastomère, comprimée, chauffée, mise sous vide, puis rouverte — des dizaines de fois par jour, pendant des années. Un panneau de porte lourd qui s’affaisse sur des charnières fragiles désaligne le joint et déclenche le cycle de fuites ; une poignée qui résiste à l’opérateur est claquée violemment ; les ferrures qui se corrodent dans un environnement de salle blanche deviennent un poste d’entretien récurrent.
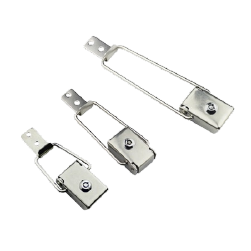
Nous fabriquons nous-mêmes ces pièces de quincaillerie, spécialement conçues pour ce cycle de fonctionnement. Les poignées de porte et les charnières à usage intensif de KUNLONG, destinées aux fours, sont conçues pour supporter des cycles répétés, supporter des charges de porte supérieures à 100 kg et résister à la plage de températures de -70 °C à 260 °C à laquelle ces chambres sont soumises ; nos serrures et loquets de fermeture offrent la force de serrage nécessaire à une étanchéité sous vide. Chaque lot est soumis à notre contrôle standard en 15 étapes — portant notamment sur le brouillard salin, la durée de vie et le couple — avant son expédition, et nous proposons plus de 10 finitions de surface afin que la quincaillerie s’harmonise avec la finition de votre enceinte plutôt que de jurer avec celle-ci. Si vous êtes en train de définir les spécifications d’un système de porte, Découvrez notre gamme de poignées de porte résistantes à la chaleur du four et charnières à usage intensif conçues pour supporter des cycles répétés, ou consultez le Contrôle en 15 étapes comprenant des essais au brouillard salin et des essais cycliques derrière eux.
Étagères, roulettes et finitions : les éléments secondaires
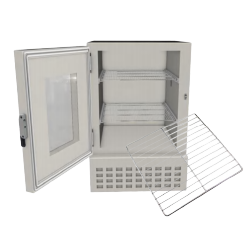
À l’intérieur de la chambre, la conception des étagères relève de la conception thermique : les étagères perforées ou en treillis laissent s’échapper la vapeur et sèchent les deux côtés d’une charge, tandis que les plaques pleines conduisent la chaleur mais retiennent l’humidité en dessous. Pour les appareils au sol, les éléments de soutien sont discrets mais essentiels : des pieds de mise à niveau pour un fonctionnement stable, des roulettes pour modifier la configuration de la ligne, et des finitions résistantes à la corrosion qui supportent aussi bien les cycles thermiques que les produits de nettoyage. Il s’agit là d’éléments spécifiques, et non de détails secondaires : ils déterminent l’uniformité du séchage dans le four, la durée pendant laquelle il maintient son vide, et l’entretien qu’il nécessite.
| Choix de conception | Quand ça convient | En quoi cela échoue-t-il ? |
|---|---|---|
| Chambre carrée + nervures / angles arrondis | Grande capacité de production par lot, prix compétitifs | Grandes ouvertures non renforcées → déformation du mur sous vide |
| Chambre circulaire | Maintien du vide à long terme, delta-P élevé | Coût de fabrication plus élevé, rendement volumique plus faible |
| Charnières à usage intensif + quincaillerie résistante aux cycles répétés | Panneaux de porte lourds, ouvertures fréquentes | Quincaillerie standard → affaissement, désalignement des joints, fuites |
| Loquet à tirage manuel / pince à bascule | Petites et moyennes structures, budget limité | Grandes portes → force de serrage insuffisante → fuites |
| Étagères perforées / en treillis | Charges génératrices de vapeur, lignes de revêtement | Plaques pleines → humidité emprisonnée sous la charge |
L'angle commercial : pourquoi les ferrures pour systèmes de portes méritent d'être prises en compte dans le cahier des charges
Pour un fabricant de fours de séchage sous vide, les paramètres qui déterminent l’acceptation par le client — taux de fuite, durée de vie du cycle de la porte, résistance à la corrosion — dépendent de composants que la plupart des appels d’offres ne prennent en compte qu’au second plan. Une porte qui s'affaisse sous le poids d'un panneau lourd entraîne un désalignement du joint d'étanchéité. Une poignée qui résiste à l'opérateur finit par être claquée. Les ferrures qui se corrodent deviennent un poste de garantie. Rien de tout cela n'apparaît dès le premier jour ; tout cela se manifeste au cours de la première période de garantie, et tout cela peut être évité dès la phase de conception en intégrant les caractéristiques des ferrures du système de porte dans le cahier des charges : charge nominale, durée de vie, classe de corrosion, finition — des éléments définis en même temps que la chambre, et non pas ajoutés à la va-vite à la fin.
Le même raisonnement qui affirme que « le joint est la première chose à céder » indique que le système de porte est le premier élément à respecter les spécifications. Si vous construisez un appareil qui doit maintenir le vide pendant des années, Envoyez-nous le cahier des charges de votre système de portes — nous vous dirons ce qui tient la route et ce qui ne tient pas.
Définissez les caractéristiques du système de porte avant de définir celles de la chambre
Charge nominale, durée de vie, classe de corrosion : envoyez-nous le cahier des charges de votre système de porte et nous vous indiquerons quelles caractéristiques résistent aux cycles de vide et de chaleur.
Envoyez-nous les spécifications de votre système de porteRéférences
- Engineering ToolBox. « L'eau — Points d'ébullition sous pression de vide. » https://www.engineeringtoolbox.com/water-evacuation-pressure-temperature-d_1686.html
- Busch Vacuum Solutions. « Séchage sous vide ». https://www.buschvacuum.com/us/en/applications/drying/
- Weiss Technik. « Le séchage sous vide dans la fabrication des cellules de batterie. » https://weiss-na.com/vacuum-drying-in-battery-cell-production/
- Pilotech. « Lyophilisation ou séchage sous vide ? » https://www.shpilotech.com/freeze-drying-vs-vacuum-drying/
- Lab Depot. « Fours à vide ». https://www.labdepotinc.com/vacuum-ovens
- KOMEG. « Four de séchage sous vide : principes, applications, avantages et solutions d'essais industriels. » https://www.komegtek.com/knowledgeblog/vacuum-drying-oven-principles-applications-benefits-and-industrial-testing-solutions/
- IFM. « Séchage sous vide des bobines d’électrodes ». https://www.ifm.com/us/en/shared/machine/e-mobility/battery-cell/electrode-production/vacuum-drying
- XHS Machine. « Dépannage des fours de séchage sous vide : problèmes courants et conseils d’entretien préventif. » https://www.xhsmachine.com/vacuum-drying-oven-troubleshooting-common-issues-and-preventive-maintenance-tips/
- LIB Industry. « Séchage des électrodes de batterie à l'aide d'un four industriel à haute température. » https://www.lib-chamber.com/knowledge/battery-electrode-drying-via-a-high-temp-industry-oven
- Journal of Energy Storage. « Étude du processus de séchage sous vide et de la conduction thermique interne des batteries lithium-ion ». 2019. https://www.sciencedirect.com/science/article/pii/S2095034919300248
- KUNLONG. « Poignées de porte résistantes à la chaleur du four. » https://www.kunlonghardware.com/oven-handle/
- KUNLONG. « Charnières ultra-résistantes. » https://www.kunlonghardware.com/hinges/
- KUNLONG. « Contrôle qualité complet — Inspection en 15 étapes. » https://www.kunlonghardware.com/comprehensive-quality-control/
- KUNLONG. « Contactez-nous. » https://www.kunlonghardware.com/contact-us/
- KUNLONG. « Accueil ». https://www.kunlonghardware.com/